電漿+TIG焊接系統:製程視窗、背面成形與應用
Case Details
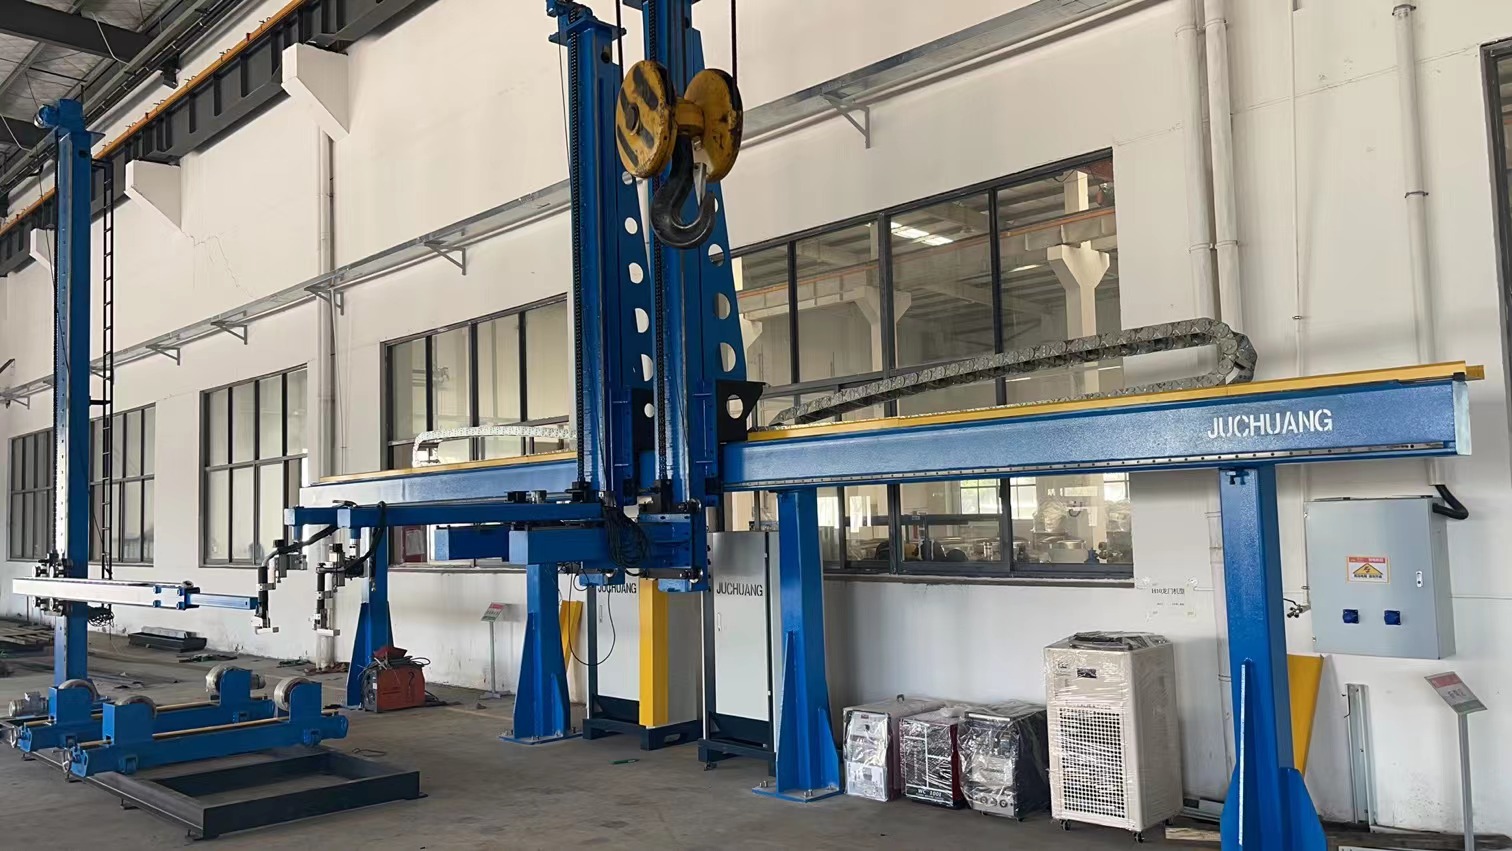
在工業製造中,清潔的金屬接頭至關重要。電弧工藝承擔了大部分工作,但單一方法的設置往往會遇到實際的速度和品質限制。現代製造團隊現在採用混合解決方案:將等離子弧焊機與鎢極氬弧焊(TIG)焊槍相結合。透過合併這兩種技術,製造商可獲得更深的熔深、更高的行進速度和更平滑的焊縫輪廓。
了解等離子TIG焊接系統的運作方式有助於工程團隊為其生產線選擇合適的設置。
了解工藝:PAW與TIG焊接
要了解為何組合設置如此有效,最好並排比較PAW與TIG焊接:
-
TIG焊接(GTAW):使用非消耗性鎢電極與金屬工件之間的自由燃燒電弧。它提供頂級的外觀成品和精確控制,但速度緩慢,且在較厚板材上缺乏深層單道熔深。
-
等離子弧焊(PAW):使用位於銅噴嘴內的鎢電極。氣體通過細小孔徑流動,收縮電弧。這會產生高熱密度、高壓力和深層鎖孔熔深。
當您沿同一接頭線對齊兩個焊槍時,等離子弧首先穿透材料,而跟隨的TIG弧則平滑頂部焊道。
擴大工藝窗口
每個焊接項目都在一套「工藝窗口」內運作。這是設置的範圍——如電流、行進速度、電弧間隙和氣體體積——在此範圍內您可獲得無缺陷風險的穩固焊縫。
單焊槍等離子設置通常具有狹窄的操作窗口:
-
熱量或氣壓過少:等離子射流無法完全穿透金屬,導致熔深不足。
-
熱量或氣壓過多:鎖孔塌陷或爆裂,留下孔洞和粗糙的咬邊。
添加跟隨的TIG焊槍可顯著擴大此工藝窗口。前導等離子焊槍負責主要熔深。同時,跟隨的TIG焊槍提供額外熱量,穩定熔池,並填補微小的側隙。這種設置使操作員在面對輕微的材料變化、間隙偏移或輕微的設置錯誤時有更多餘地,而不會犧牲品質。
控制焊縫背面形成
一致的背面形成(焊縫的底部輪廓)是連接壓力容器、管道或連續板材時的主要挑戰。實現平滑、齊平的背面焊道通常需要複雜的襯墊工具或精確的惰性氣體。
一個等離子TIG焊接系統透過兩種核心機制改進背面形成:
-
鎖孔穩定:前導等離子弧打開一個整潔的鎖孔通道。表面張力將液態金屬拉動到該區域周圍,使其在背面平滑凝固。
-
受控流動性:跟隨的TIG焊槍使頂部熔池保持足夠長時間的流動性。這釋放被困氣泡並平整根部焊道。
結果是均勻、平坦至略凸的背面焊道,可抵抗裂紋、減少內部應力,且幾乎不需要焊後研磨。
主要工業應用案例
結合等離子和TIG焊槍在多個高要求行業中創造了明確的生產優勢:
1. 壓力容器和鍋爐
厚不鏽鋼或碳鋼罐需要可通過非破壞性檢測(NDT)的全熔深接頭。等離子焊槍單道穿透厚壁部分,而TIG焊槍提供清潔、防漏的表面成品。
2. 縱向管道和管材製造
高速管材廠需要連續、無缺陷的焊縫。混合工藝使工廠能夠提高線速度,同時保持完全的接頭熔合和平滑的內焊道輪廓。
3. 航空航天和國防結構
航空航天零件要求輕重量和絕對的接頭完整性。與多道TIG設置相比,等離子-TIG組合最大限度地減少熱輸入,降低鈦和鎳合金的熱變形。
4. 薄至中厚板材組件
對於食品級不鏽鋼罐或化學處理單元,該系統提供高速單道焊縫,兩側外觀清潔,無需手動返工。
與巨創合作獲取整合解決方案
自動化混合雙焊槍工藝需要嚴格控制氣體流量、電弧距離和多軸焊槍運動。這就是設備整合最為重要之處。
作為領先的定製焊接機製造商和值得信賴的中國焊接系統整合商,巨創根據您的確切應用需求打造量身定制的自動化設備。從專用焊槍滑架和精密龍門跟蹤到全自動工作單元,巨創幫助製造商開啟穩定的工藝窗口、理想的背面形成和可靠的生產產量。今天聯繫巨創,探索適用於您工廠車間的定製等離子和TIG自動化。


