容器製造的電漿銲接與 TIG 銲接比較
News Details
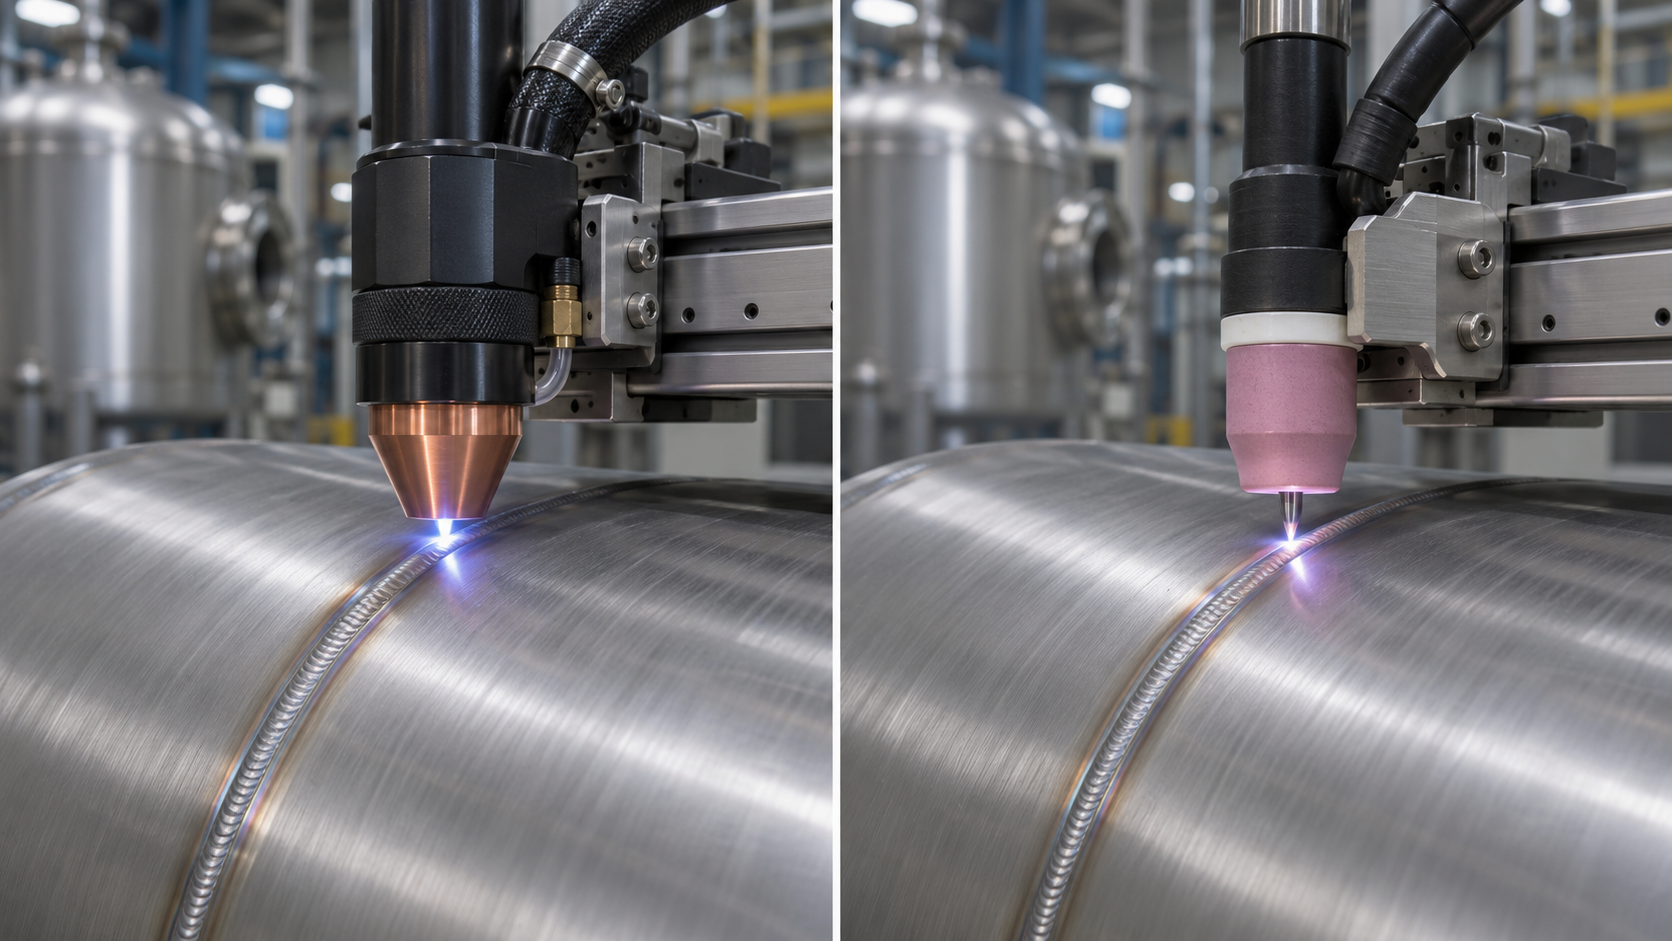
滾製容器筒體的兩個板邊相接處會有一條直縫。加工商可以使用電漿焊或 TIG 焊焊接該焊縫。具體選擇取決於工廠內何種工序耗時較長。若重複性焊縫需要多次焊接才能實現完全焊透,則值得試驗穿透電漿焊接。若現有的 TIG 焊接工藝已能一次焊接出合格焊縫,則實現焊槍行走自動化可能比改變焊接工藝更具價值。
電漿焊接與 TIG 焊接有何區別?
鎢極惰性氣體(TIG)焊接利用鎢極與工件之間的電弧實現焊接。電弧熔化焊縫邊緣,同時保護氣體保護熔融金屬。當焊縫需要填充金屬時,該工藝可使用填充焊絲。在自動化 TIG 焊接中,機器引導焊槍沿焊縫移動,或在焊槍下方轉動容器。
電漿弧焊(PAW)同樣使用鎢極。主要區別在於焊槍。PAW 焊接系統將氣體導入小型銅噴嘴,噴嘴可壓縮電弧並集中熱量。在穿透模式下,電弧在焊縫中熔出一個小孔。當焊槍向前移動時,熔融金屬在小孔後方流動並將其閉合。在合適的接頭上,這可以一次焊接實現全焊透。
何時選擇 PAW 焊接系統更合適?
以一家每週生產相同不鏽鋼筒體的工廠為例。其 TIG 焊接工藝需要沿每條長焊縫焊接多層。若電漿試驗能一次焊接出合格焊縫,那麼每次減少一層焊接,工廠就能在筒體上節省一次完整的行走行程。隨著焊縫長度和訂單量的增加,這種節省效益會更加明顯。
關鍵問題在於,在正常批量生產中,焊接結果是否能保持穩定。僅靠板材厚度無法決定選擇。接頭間隙、邊緣對齊、行走速度和電漿氣體流量都會影響焊接質量。請使用您自己滾製工藝生產的試驗筒體,包括裝配公差極限附近的工件。對於環縫,還需檢查焊接收尾處。系統必須在完成環縫時乾淨利落地閉合小孔。
何時適合選擇自動化 TIG 焊接?
當工廠已具備能生產所需焊根形狀的 TIG 焊接工藝時,自動化 TIG 焊接是切實可行的起點。焊根位於焊縫底部,通常在筒體內側。若裝配後該表面難以到達,則在設備試驗中應重點檢查其形狀和光潔度。
以一個薄壁筒體為例,其經過一次 TIG 焊接後已能通過檢驗。在此作業中,電漿焊接無法節省多餘的焊接層數。相反,應測量操作人員在對齊邊緣、調整焊槍和裝卸下一個筒體上所花費的時間。更好的夾緊方式或可重複的焊槍行走軌跡,可在保持客戶認可的焊縫形狀的同時,縮短批量生產週期。
電漿焊接與 TIG 焊接能否用於同一容器焊縫?
可以。Juchuang 的固定式縱縫焊接機將電漿焊接與 TIG 焊接相結合,用於焊接圓筒形筒體、錐體和平板的直縫。其設計為單面焊接,反面成型。對於容器採購商而言,這使得在設備示範期間,反面焊道成為一個值得檢查的重要項目。了解 Juchuang 的固定式縱縫焊接機。
採購商應如何在試驗中比較電漿焊接與 TIG 焊接?
為每家供應商提供相同的材料牌號、筒體圖紙、壁厚範圍和驗收標準。然後比較以下四項結果。
| 試驗測量 | 記錄內容 |
|---|---|
| 裝配時間 | 焊接前對齊、夾緊和點固焊接頭所花費的分鐘數 |
| 總週期時間 | 從裝載筒體到卸載的時間,包括每次焊接 |
| 焊接質量 | 焊根形狀、鬆夾後的變形以及所需檢驗的結果 |
| 每條合格焊縫的成本 | 總批量成本(包括人工、氣體、焊絲、耗材和返工成本)除以合格焊縫數量 |
對於壓力容器,請與您的焊接工程師就適用於該工作的焊接工藝評定和檢驗要求達成一致。然後通過試驗來回答採購問題。電漿焊接是否能減少足夠的焊接層數,以降低每台合格容器的成本?或者自動化 TIG 焊接是否已能在您的目標產出下生產出所需的焊縫?


