電漿 vs 氣體滲氮:變形與硬化層深度
News Details
設計與製造高磨損工業零件時,選擇正確的表面處理方式是相當重要的步驟。您需要一層硬化的外層,能長時間承受嚴重摩擦、高負載與機械磨耗。同時,您也需要維持金屬零件的精確尺寸與形狀。若完成的零件在熱處理過程中發生扭曲、翹曲或膨脹,將無法正確組裝至最終成品。
工程師經常比較電漿氮化與氣體氮化,以尋找適用於製造專案中最高效且可靠的表面硬化方法。這兩種成熟的製程皆會將氮導入鋼的外層,形成堅硬且耐磨的複合層。然而,兩者所依據的物理機制截然不同。這些核心差異直接影響金屬的反應、零件在高熱應力下的彎曲程度,以及保護性氮的擴散深度。
兩種氮化方法的運作原理
選擇表面處理方式前,我們可以先仔細了解這兩種系統在製程艙內的運作方式。
氣體氮化是一種傳統且經過長時間驗證的方法。技術人員將清潔後的金屬零件放置於充滿氨氣的密閉爐腔內。當爐子加熱時,高溫會使氨分子分解為氮與氫。自由的氮原子隨後緩慢吸收至鋼的高溫表面,並在數小時內形成一層硬化層。
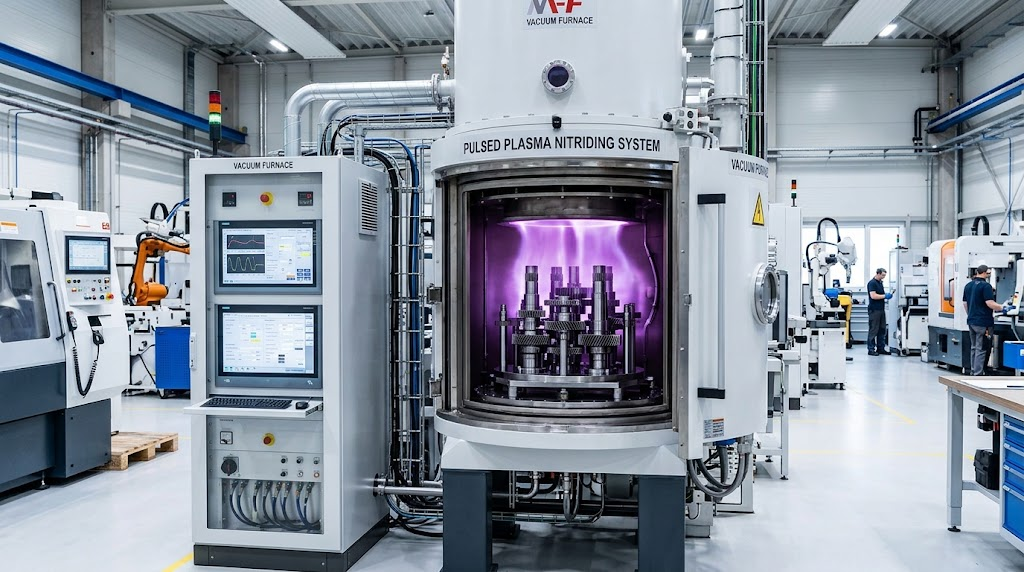
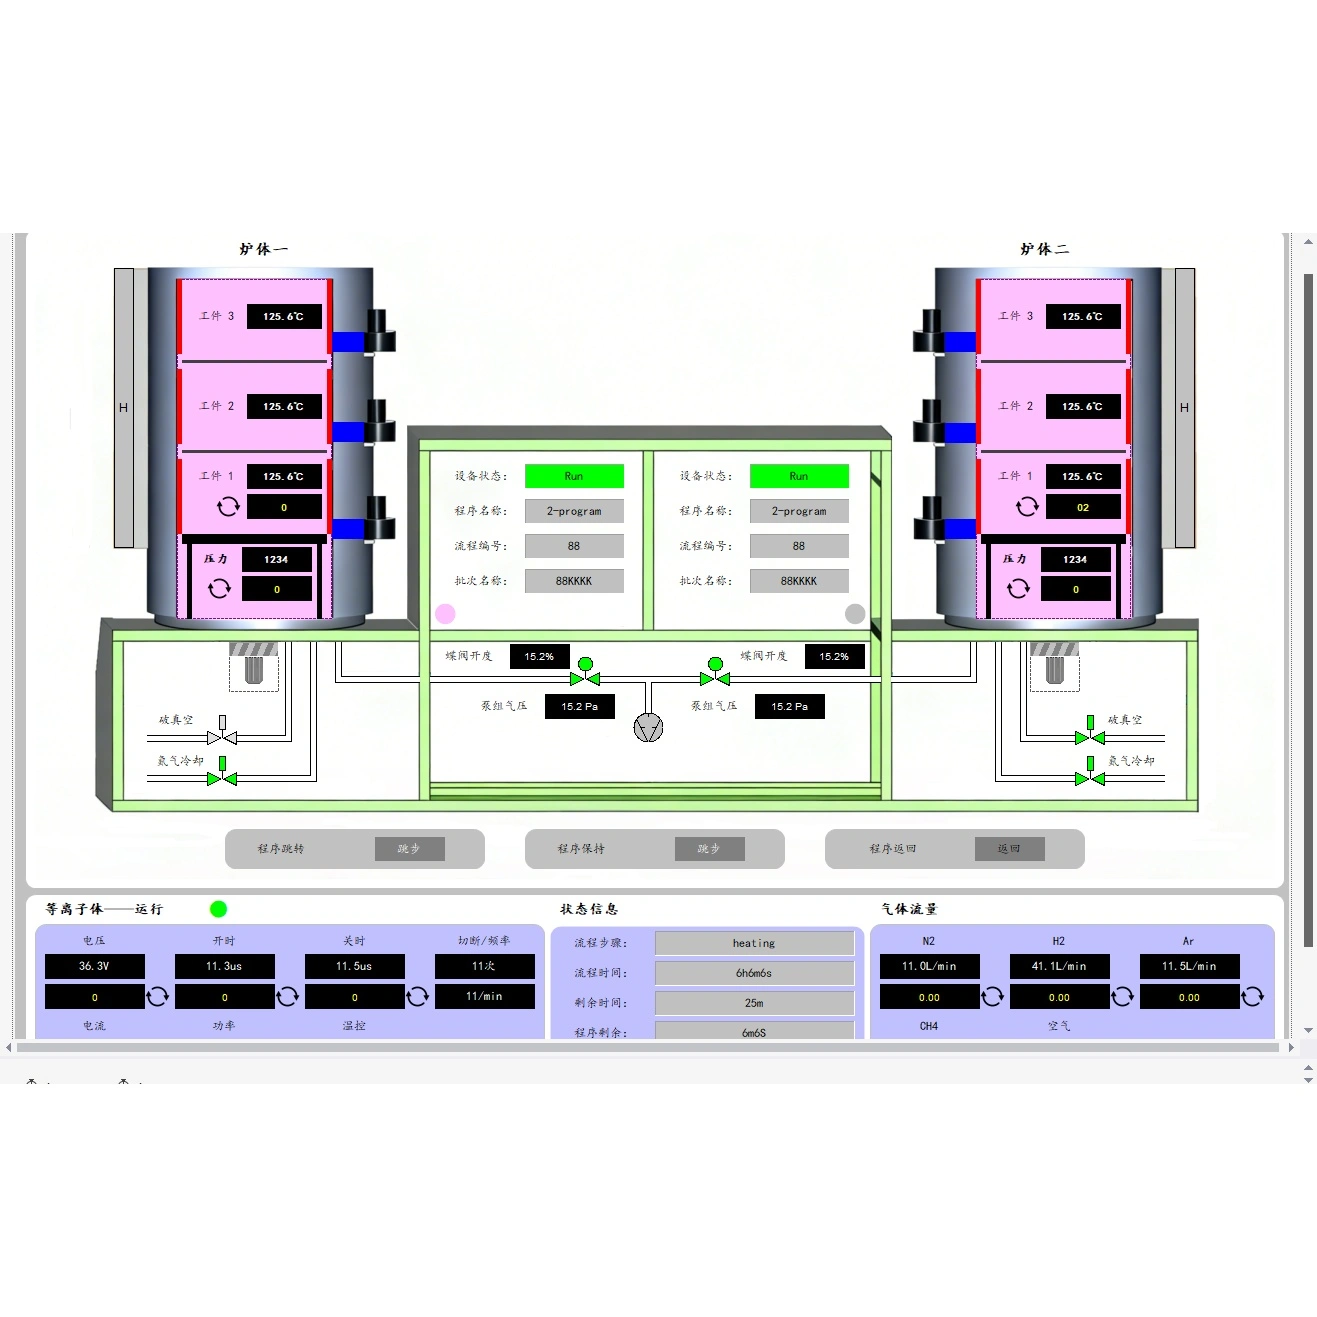
另一方面,現代工業設施經常選擇 脈衝電漿氮化。此製程在專業的真空腔體內進行。並非單純使用熱能與氣體壓力,而是利用強大的電能與直接離子轟擊。高強度電壓會在零件周圍形成高能量的輝光電漿場。活性氮離子轟擊金屬表面,清除表面氧化物,並深入擴散至鋼結構中。這項先進技術讓操作人員能精確控制熱處理的每個階段。
比較變形與尺寸穩定性
現代精密製造的最大障礙之一是零件變形。當金屬零件經歷高溫加熱與緩慢冷卻週期時,內部結構應力常會導致扭曲、彎曲或膨脹。
傳統的氣體氮化需要在高爐溫下進行長時間處理。由於整個製程腔體維持高溫,精細或複雜形狀的零件可能出現明顯翹曲。因此,製造商必須在處理後進行額外研磨、搪磨或二次加工,以恢復原始公差。這些額外工序會提高整體生產成本,並延遲交貨時程。
相較之下,脈衝電漿氮化可在更低的製程溫度下進行。由於離子轟擊是以動能驅動氮進入金屬,零件本體所吸收的熱應力總量遠較低。因此,可實現更高的尺寸穩定性,幾乎沒有可測量的熱變形。當零件維持原始輪廓時,組裝團隊可立即使用,不需額外的後處理步驟。
控制氮化層深度與結構
要延長重型零件的使用壽命,必須確保硬化層一致。氮化層深度決定齒輪、軸或模具在日常運轉中承受持續壓力與表面接觸的能力。
氣體氮化時,控制複雜形狀零件上硬化層的精確深度可能較為困難。化學反應相當依賴爐內均勻的氣體流動。若氣體循環不均,或零件堆疊太近,部分區域的氮化層深度可能較薄。此外,氣體氮化容易形成厚而脆的外層,也就是所謂的白層。此脆弱層在高壓下可能開裂、剝落或碎裂。
相對地,電漿系統讓操作人員能以極高的精準度微調氣體混合比例與脈衝參數。這種精細控制讓您可依特定應用需求設定確切的氮化層深度。此外,您也能抑制或完全消除脆弱的白層。因此,可在複雜幾何形狀、深盲孔與尖銳邊緣上形成均勻且堅韌的擴散層。
對零件配合與組裝效率的影響
當零件保持預期形狀時,可順利安裝至機械中,不需強行組裝或修改。高尺寸精度直接轉化為更佳的零件配合度與較低的整體組裝成本。若採用傳統氣體氮化,且精密齒輪或液壓閥發生翹曲,將浪費寶貴工時進行返工。
相較之下,採用先進電漿系統處理的零件能保持緊密公差與清晰表面細節。此外,電漿處理可產生極度乾淨光滑的表面,不需化學清洗或大量拋光。選擇低應力的表面處理方式,您的金屬零件將具備更長的使用壽命、更佳的承載能力,並在離開真空腔體時即可完美組裝。
總結
在這兩種常見的硬化方法之間做選擇,取決於您的公差要求與零件複雜度。雖然氣體氮化仍是基本形狀與低公差零件的可行選擇,但當您需要嚴格控制氮化層深度並將尺寸變化降至最低時,脈衝電漿氮化會是更佳方案。透過維持零件低溫與結構穩定性,電漿技術確保您重要的工業零件每次都能完美配合。


