脈衝電漿氮化技術與設備


脈衝等離子滲氮(離子滲氮)技術概述
在現代高精度製造中,機械元件面臨嚴重磨損、高疲勞循環和腐蝕環境。標準熱處理常不足夠,因其高操作溫度會使精密零件變形。
為克服這些挑戰,江蘇聚創自動化科技有限公司提供最先進的脈衝等離子滲氮(離子滲氮)技術與設備。這種先進的真空表面處理利用電輝光放電將活性氮原子直接引入金屬外層,創造出極硬、耐磨的表面,同時保持零件核心的韌性與彈性,提供無與倫比的尺寸穩定性。
核心操作優勢
不同於傳統氣體滲氮或高毒性液體鹽浴處理,聚創的脈衝等離子滲氮系統具有明確的技術與經濟效益:
-
零熱變形:在300°C至550°C的低溫下操作,我們的工藝防止精密加工零件翹曲、彎曲或尺寸變化,完全消除了昂貴的後處理加工或研磨需求。
-
完全可控的滲層化學成分:操作人員可精確控制化合物層(稱為「白層」)的生長,這種靈活性防止表面脆性,確保重載衝擊下的優異耐磨性。
-
週期加快30%至60%:高能離子化氣場加速氮原子級的擴散,顯著縮短工藝時間、降低能耗並提高車間日產量。
-
環保清潔生產:處理在完全密閉的真空腔室內進行,僅使用無害的氮氣(N₂)和氫氣(H₂),不產生有毒液體、危險廢物,並提供安全的工作條件。
技術規格與參數
每個系統均採用高精度硬體設計,確保每次生產運行都能獲得相同、可重複的結果。以下是我們標準設備的可複製技術規格:
|
技術指標 |
規格與控制範圍 |
|---|---|
|
工作真空範圍 |
10 Pa至1000 Pa(確保高度穩定的等離子輝光) |
|
極限基礎真空 |
0.01 Pa(1×10^-2 Pa)(保證無氧區域) |
|
電源系統 |
高頻脈衝直流(PDC) |
|
脈衝頻率範圍 |
1 kHz至20 kHz |
|
操作溫度 |
350°C至580°C |
|
溫度均勻性 |
±5°C(維持在整個加熱區域) |
|
溫度感測器類型 |
直接測量工件的柔性熱電偶感測器 |
|
可達表面硬度 |
650 HV至1200 HV(取決於基礎合金鋼) |
|
滲氮擴散深度 |
5 μm至1000 μm(可通過PLC參數完全調整) |
|
顯微組織品質 |
極緻緻密的化合物層,無孔隙或裂紋 |
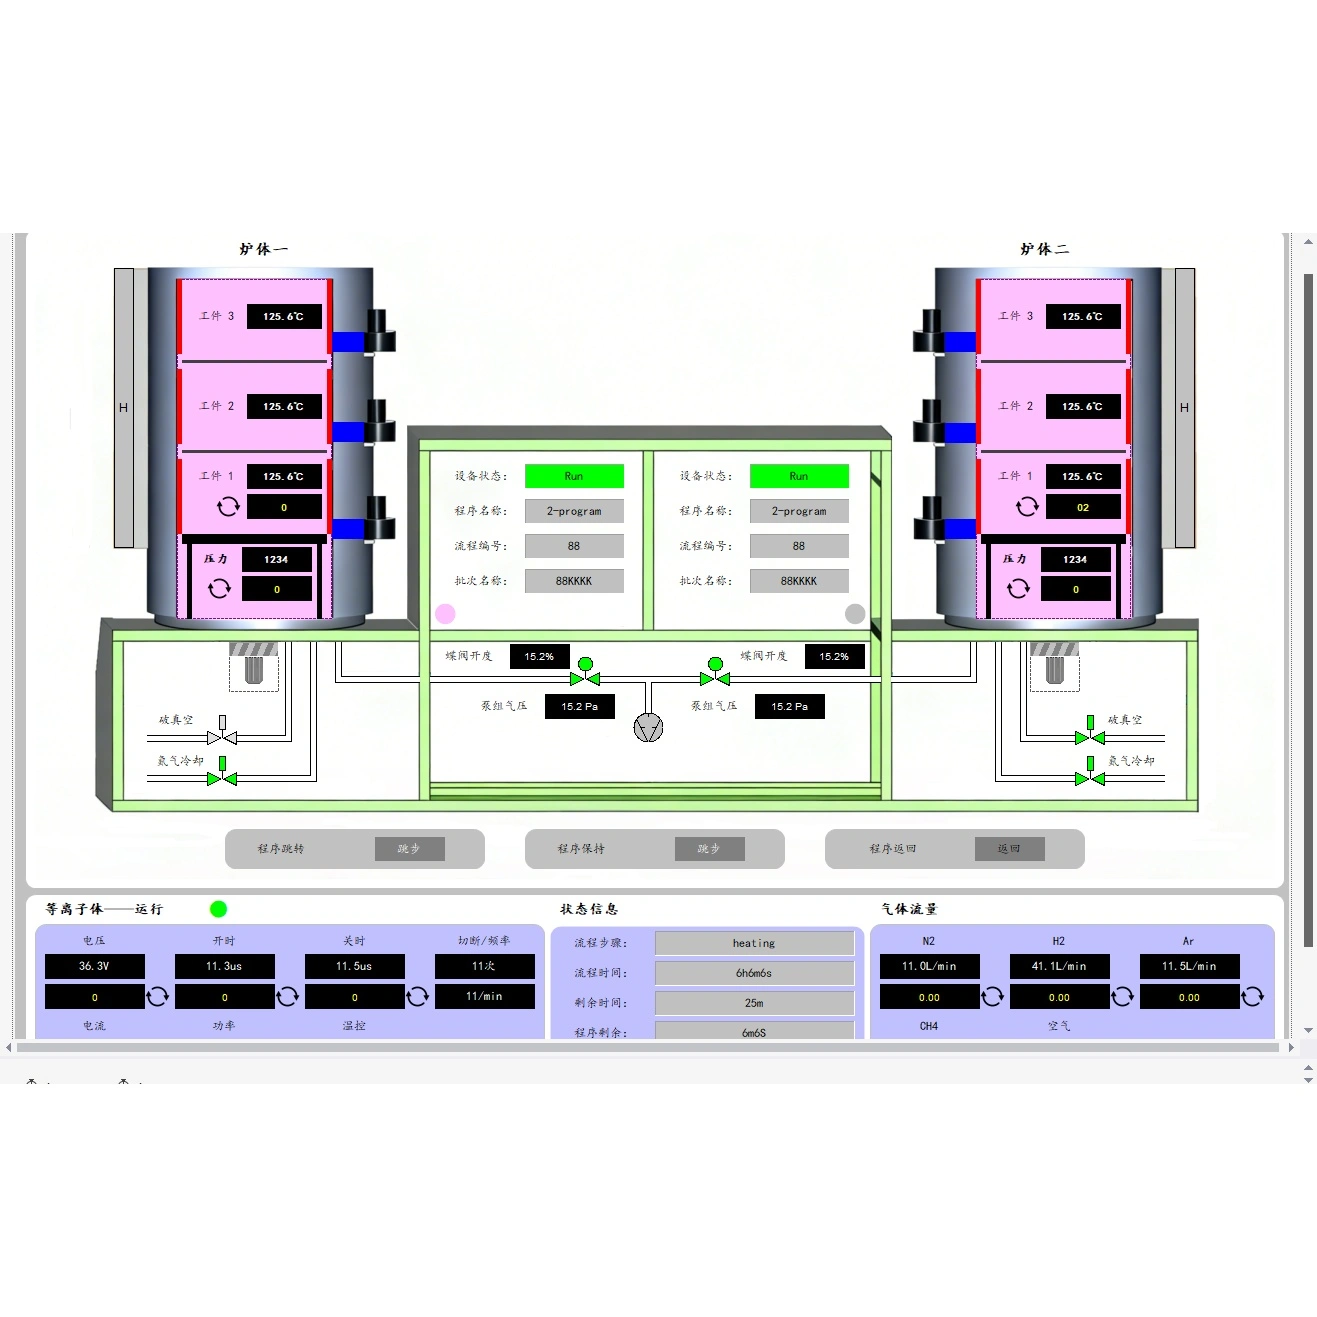
整個工藝由整合式PLC和工業電腦控制系統管理,這個數字大腦實時追蹤所有物理曲線,對氣體流量、電壓和加熱迴路進行全閉環控制,確保批次間的絕對一致性。
標準化5步操作流程
實現完美表面處理需要系統化、自動化的工作流程,我們的設備通過五個高度受控的步驟執行每個週期:
-
準備與裝載:元件經徹底清潔乾燥,去除表面油脂、油汙和氧化膜,放置在定製設計的高溫夾具上,確保爐內均勻分佈。
-
真空淨化:爐腔密閉,高容量真空套件(配備機械泵和羅茨泵組)快速將內部壓力降至低於10 Pa,去除所有空氣和濕氣。
-
氣體導入與輝光初始化:系統將精確比例的氮氣(N₂)和氫氣(H₂)送入腔室,施加高脈衝直流電壓啟動均勻的深紫色離子化等離子雲,完全包裹每個工件,即使在狹窄通道或盲孔內。
-
加熱與滲氮擴散:高能氮離子轟擊工件表面,產生均勻熱量並啟動化學擴散,活性氮原子深入鋼基質,形成堅韌耐磨的化合物層。
-
冷卻與零件卸載:工藝完成後,關閉電源並停止氣體流動,爐子通過主動氣體循環冷卻,溫度降至150°C以下的安全閾值後,操作人員打開爐子取出成品零件。
高完整性系統架構
我們的脈衝等離子滲氮系統由六個高度整合的工業級功能模組組成:
-
真空腔室:採用高級熱壁結構,提供高真空完整性、電屏蔽和卓越的熱隔離。
-
真空獲取系統:由高性能機械泵和羅茨泵組成,快速建立清潔的加工條件。
-
氣體控制系統:配備高精度質量流量控制器(MFCs),以流量精度管理工藝氣體比例。
-
脈衝直流電源:專有高頻脈衝發生器,設計用於抑制弧放電,防止工件邊緣燒損。
-
閉環熱控制:加熱元件和熱電偶反饋迴路共同管理整個熱區的溫度。
-
智能PLC與HMI監控系統:智能控制中心,存儲用戶配方、顯示實時參數並自動記錄工藝數據。
推薦商品
推薦產品


