鏡面氮化技術


在高端製造中,真空爐的物理設計僅是方程式的一半。真正的差異化在於腔室內運行的軟體、配方和專業工藝技術。先進光學模具、紋理汽車面板和精密電子模具無法承受會導致微粗糙或尺寸翹曲的傳統強力表面處理。
江蘇聚創自動化科技有限公司提供一系列專有的、配方驅動的特殊等離子體增強工藝技術。基於十多年的等離子體物理研發,這些專業工藝使工廠在保持鏡面品質表面光澤和複雜微紋理的同時,實現極致的耐磨保護。
1. 鏡面氮化技術(主動屏工藝)
傳統離子氮化將工件直接置於陰極上。雖然對 bulk 部件有效,但這種直接輝光放電會用高能離子轟擊金屬表面,導致微觀濺射。此工藝本質上會破壞鏡面光澤,留下暗沉的磨砂表面,需要緩慢且昂貴的後處理拋光。
我們的標誌性鏡面氮化技術完全繞過了這一限制。該工藝是主動屏等離子氮化(ASPN)與聚創高頻脈衝電源控制的完美融合。
主動屏氮化的技術原理:
不將工件作為陰極,而是在負載周圍放置一個輔助金屬屏(主動屏)並連接到負電位。實際部件置於浮動或弱陰極狀態。
當電源啟動時,輝光放電僅在屏上形成,產生活性氮離子和中性自由基。這些活性粒子隨後通過真空氣體循環輕柔地轉移到工件表面。
核心工藝優勢:
-
保留原始光澤:由於工件上沒有直接的陰極濺射或離子轟擊,模具原始的高光澤或複雜的皮革紋理得以100%保留。無需後處理手動拋光或尺寸校正。
-
零電弧風險:高頻脈衝電源以100 MHz的採樣率監測腔室。通過將活性輝光保持在屏上,完全消除了局部電弧擊穿和腐蝕精細模具邊緣的風險,保護高價值部件。
-
極致表面硬度:擴散的氮層達到高達HV 900(HRC 67)的表面硬度。這在鋼表面深處建立了高度耐磨、高疲勞強度的基礎。
主要應用領域:
-
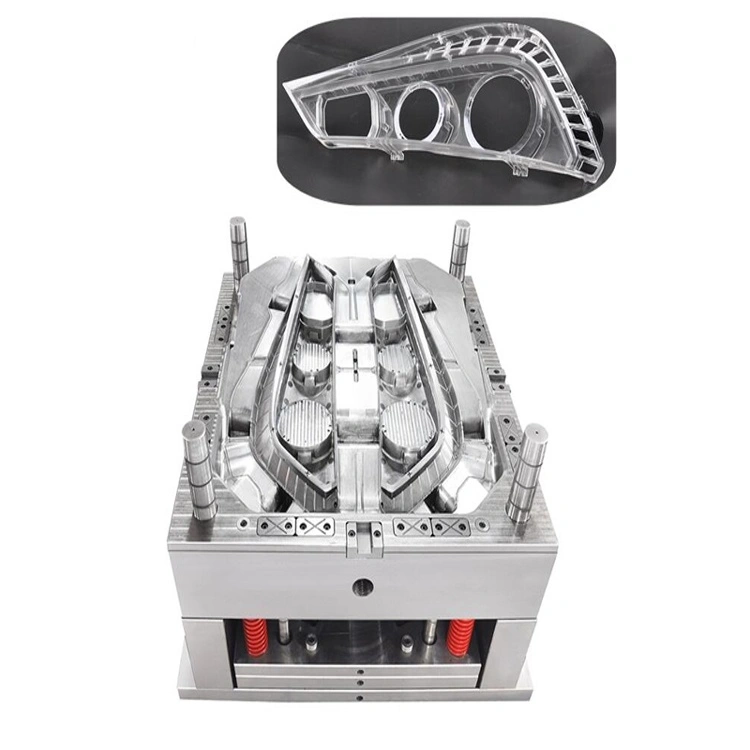
汽車頭燈模具:安全硬化複雜的多腔頭燈反射器模具,同時保持光學鏡面完美無瑕。
-
白色家電外殼模具:保留大型塑料注射模具上的高度拋光表面。
-
高級3C產品外殼模具:硬化智能手機、筆記本電腦和平板電腦外殼的高精度模具。
-
化妝品包裝模具:確保化妝品容器成型工具的快速脫模和清潔高光澤表面。
2. 先進多工藝複合塗層配方
除了氮化,聚創還開發了七種專業高性能PVD和PACVD複合塗層配方庫。這些配方使製造商能夠根據特定的熱應力和機械應力調整表面性能:
聚創複合塗層配方:
-
E-CRN(氮化鉻)
-
成分:CrN
-
表面硬度:2200 HV
-
工藝溫度:< 500°C
-
最佳應用:沖裁、落料和精沖模具;需要卓越衝擊和腐蝕保護的鋁壓鑄模具。
-
-
E-TIC(碳化鈦)
-
成分:TiC
-
表面硬度:3300 HV
-
工藝溫度:< 500°C
-
最佳應用:處理碳鋼的重型金屬板拉伸、彎曲和翻邊模具。
-
-
E-CRCN(碳氮化鉻)
-
成分:CrCN
-
表面硬度:2800 HV
-
工藝溫度:< 500°C
-
最佳應用:高產量深拉伸作業,其中金屬板流動順暢不受阻是防止撕裂的關鍵。
-
-
E-ALCRN(氮化鋁鉻)
-
成分:AlCrN
-
表面硬度:3300 HV
-
工藝溫度:< 500°C
-
最佳應用:先進高強度鋼(AHSS)的高性能拉伸和成型,提供優異的高溫抗氧化性。
-
-
E-TICN(碳氮化鈦)
-
成分:TiCN
-
表面硬度:3000 HV
-
工藝溫度:< 500°C
-
最佳應用:不銹鋼和高強度鋼的成型和拉伸,防止極端粘著磨損和材料冷焊。
-
-
E-DLC(類金剛石碳)
-
成分:a-C:H
-
表面硬度:1500 HV
-
工藝溫度:250°C
-
最佳應用:鋁和有色金屬合金的沖裁模具;塑料或橡膠模具中需要乾式無流體潤滑的滑動型芯、頂出桿和銷釘。
-
-
E-CRN(DLC)(雙層鉻-DLC)
-
成分:CrN + DLC層
-
表面硬度:2300 HV
-
工藝溫度:170°C至400°C
-
最佳應用:軟質粘性材料(如鋁或銅合金)的切削工具,以及需要高硬度和低摩擦滑動的精密機械接頭。
-
推薦商品
推薦產品


