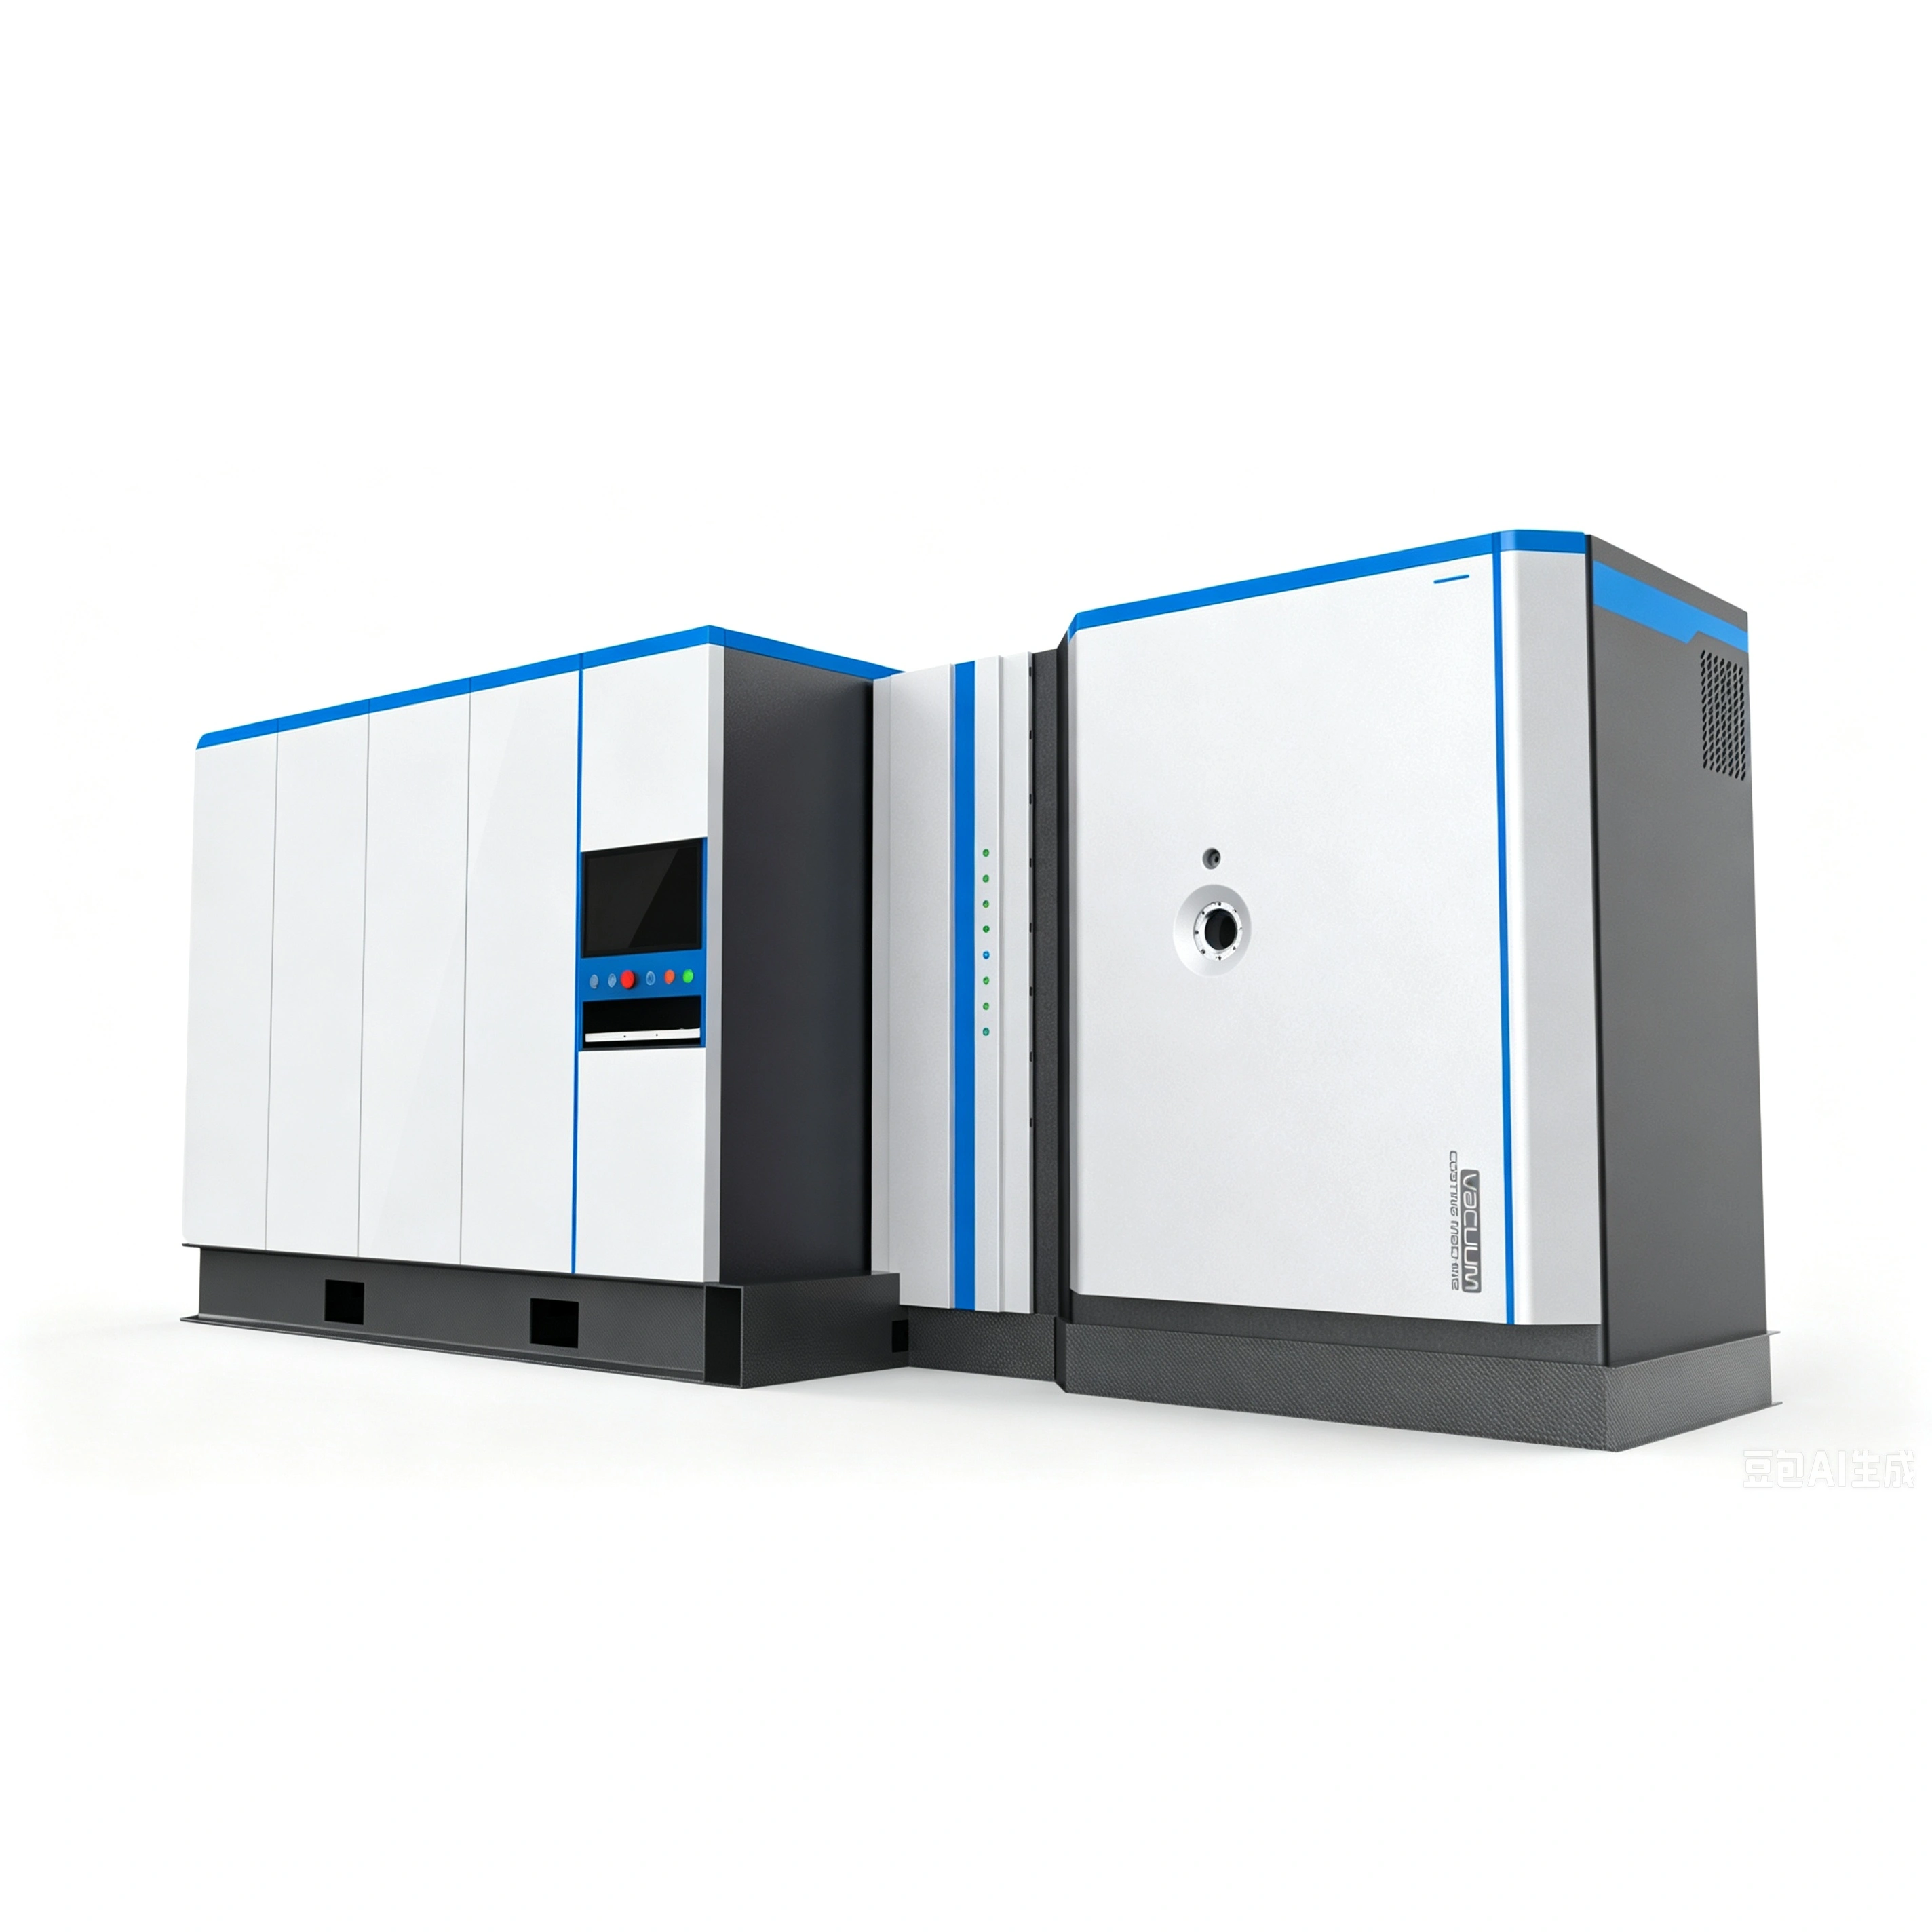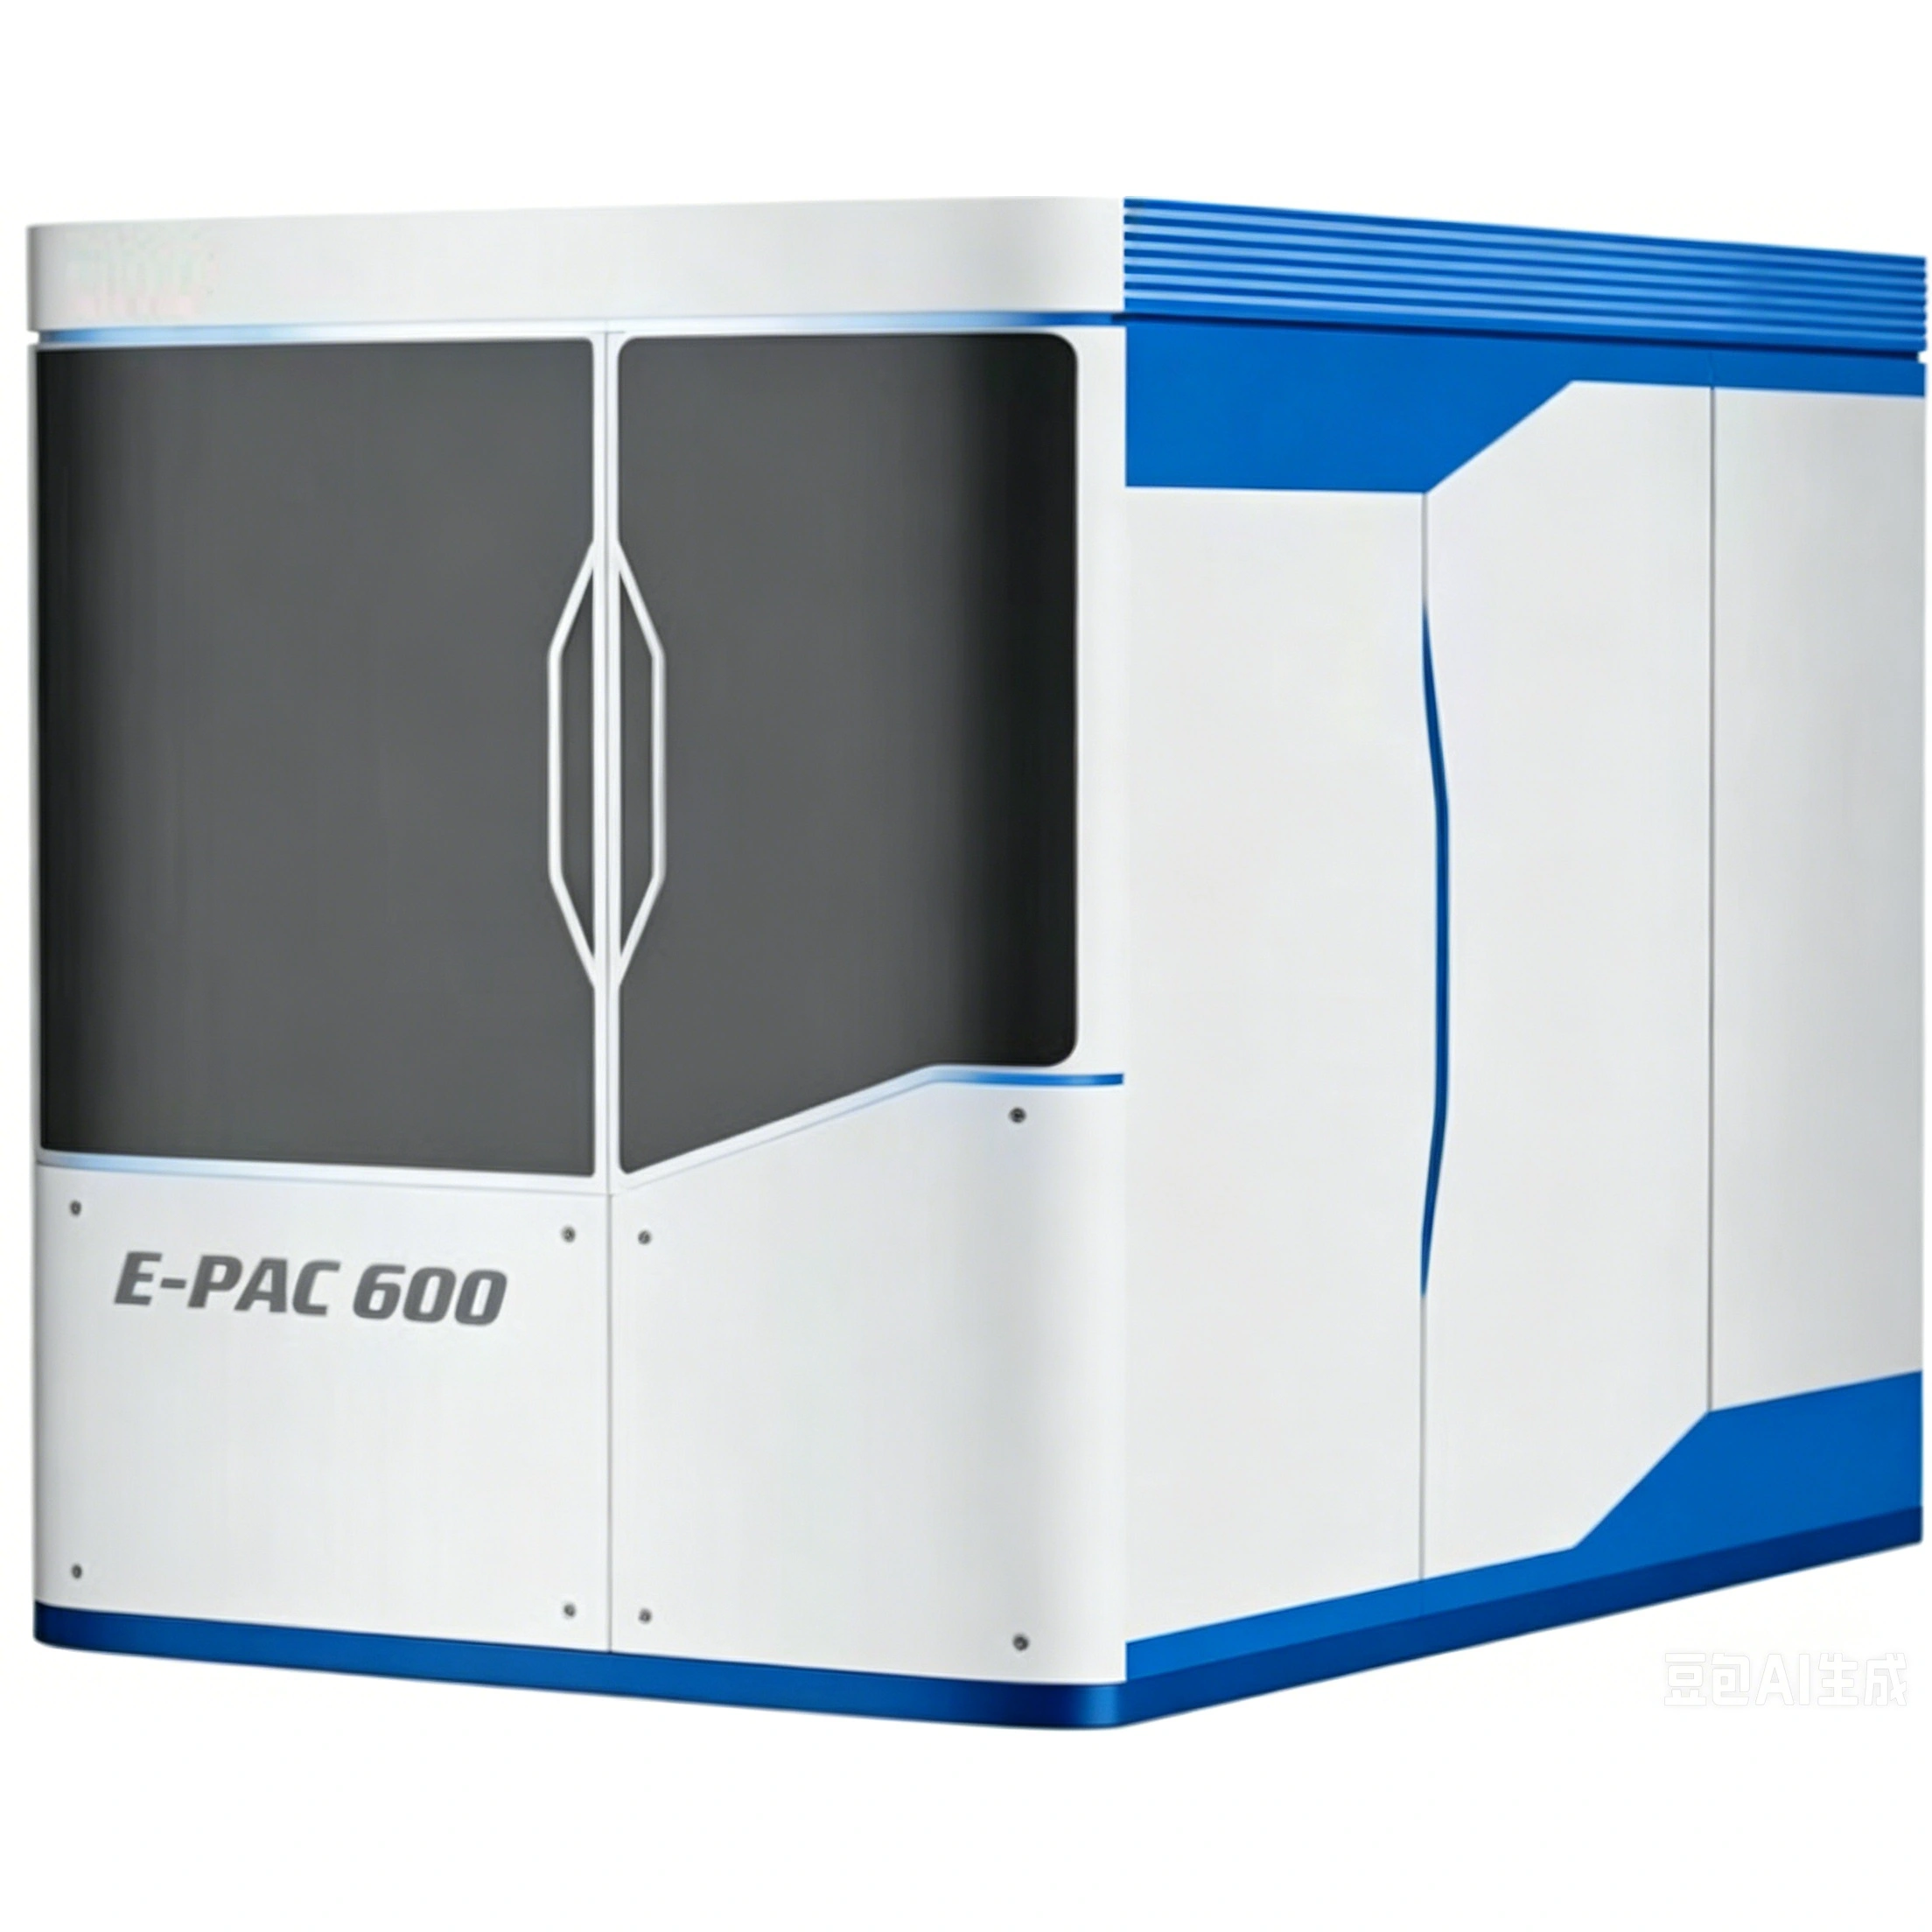
E-PAC600高頻脈衝直流電弧物理氣相沉積設備


在精密沖壓、金屬成型和高速CNC加工等高壓力製造領域,刀具和模具不斷承受嚴重的黏著磨損、高負載摩擦和熱衝擊。標準表面處理通常難以提供足夠的保護,導致刀具頻繁更換和昂貴的生產線停機。
我們提供E-PAC高頻脈衝直流電弧PVD設備。作為我們頂級的物理氣相沉積平台,E-PAC系列結合了先進的陰極電弧技術與高頻脈衝電源控制。該系統提供超硬、高密度且完美均勻的薄膜塗層,將刀具和模具的使用壽命延長數倍。
1. PVD塗層的物理原理
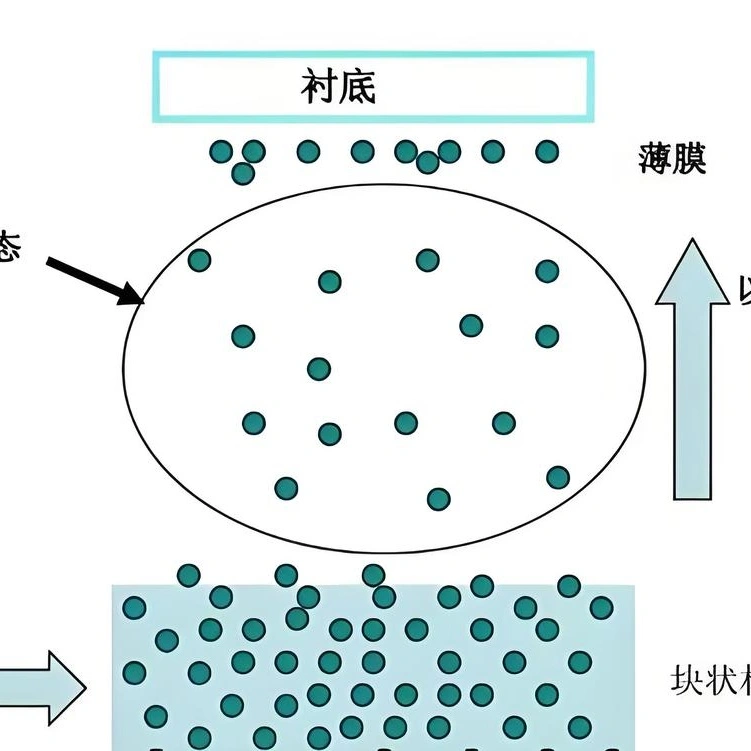
物理氣相沉積(PVD)是一種環保的真空塗層技術,可在原子層面改性金屬表面。該工藝在真空環境中通過三個高度受控的階段進行:
-
汽化(01. 氣化):高能量電源或熱源使固體靶塊(如鈦或鉻)汽化,將固體材料轉化為高活性的氣態原子和離子。
-
傳輸(02. 傳送):這些汽化的金屬離子和原子從靶源快速穿過真空室,向目標部件移動。
-
沉積(03. 凝結):一旦離子到達工件表面,它們會經歷吸附、凝結和成核過程。原子鎖定在基底金屬上,形成緻密、均勻且結構性強的功能性薄膜。
2. 選擇合適的PVD方法
不同的製造目標需要不同的真空塗層技術。
-
真空蒸發:利用熱能熔化靶材料。雖然它具有高沉積速度和簡單的機械結構,但附著力相對較弱,不適用於重型工業刀具。
-
真空濺射:利用氣體離子轟擊從靶材上擊出原子。它能形成高度均勻的薄膜,但沉積速率通常較低。
-
陰極電弧離子鍍(E-PAC標準):使用高度集中的電弧使靶材料汽化和離子化。由於其極高的離子化率,汽化粒子攜帶高能量,從而實現卓越的塗層密度和無與倫比的附著強度。這使其成為耐磨刀具塗層的首選。
-
磁控濺射與高功率脈衝磁控濺射(HiPIMS):利用磁場或高功率脈衝引導電子路徑,為高端電子和光學產品生產納米級、無缺陷的塗層。
3. E-PAC系列的核心技術優勢
通過將高頻脈衝直流電源與專有的陰極電弧源設計相結合,E-PAC系統克服了傳統電弧鍍的歷史局限性。該系統具有四大核心運營優勢:
極致的薄膜性能
E-PAC系統沉積的塗層表面硬度輕鬆超過2000 HV(根據靶材配方可達3300 HV)。這些薄膜保持極低的摩擦係數和卓越的化學穩定性,顯著減少重機械負載下的表面磨損。
業界領先的附著力
在初始清潔週期使用高能離子轟擊,系統去除微觀氧化物,確保塗層與基底金屬之間完美的原子級鎖定。這可防止高速切削或高壓沖壓過程中出現剝離、碎裂和分層。
環保綠色生產
整個PVD週期在完全封閉的清潔真空室中進行。該工藝不需要有毒化學浴、重金屬或有害液體試劑,產生零廢水和零有害氣體排放。它完全符合國際環境和安全標準。
廣泛的材料相容性
我們的低溫沉積配方可保護多種基材。該系統可安全塗覆合金鋼、硬質合金、陶瓷、工業玻璃,甚至特殊高溫塑料,而不會造成熱變形或結構損壞。
4. 硬體整合與規格
E-PAC機櫃的物理佈局設計旨在實現最大空間效率和穩健的日常運行。該系統整合了多個先進硬體模組:
-
高效離子源蝕刻:利用先進的離子源最大限度地進行表面清潔和活化。這一步驟創造均勻的微觀粗糙度,為後續塗層奠定完美基礎。
-
大顆粒減少技術:歷史上,陰極電弧系統存在「液滴」或「大顆粒」缺陷,導致表面粗糙。E-PAC系統利用專有的高頻脈衝電源即時抑制電弧放電,將液滴減少多達80%,從而實現極其光滑的鏡面效果。
-
脈衝直流/電弧複合電源:專有的高頻發生器,可精確控制沉積能量,提高靶材利用率和塗層密度。
主要設備參數
-
有效工作空間:直徑750毫米×高度600毫米(設計用於單週期容納大批量銑刀、滾刀和沖壓模具)。
-
最大負載能力:1公噸(1000公斤),由堅固的重型旋轉夾具托架支撐。
-
電源控制系統:完全整合的機櫃式設計,運行我們專有的DLV-Control軟體,用於自動化工藝執行和參數記錄。
5. 工業應用
E-PAC陰極電弧PVD系統是高產量加工車間和製造工廠的理想生產設備:
-
精密沖壓與彎曲模具:防止汽車車身面板成型模具上的金屬間粘連和滑動磨損。
-
高性能切削刀具:保護CNC立銑刀、鑽頭、絲錐和齒輪滾刀免受熱積累和刃口碎裂的影響。
-
壓鑄模具:保護鋁和鋅壓鑄模具免受熔融金屬腐蝕和熱裂紋的影響。
-
精密滑動部件:最大限度地減少重型活塞桿、液壓閥和工業齒輪軸上的摩擦磨損。