容器與槽罐之縱向對比環向縫焊系統
News Details
製造重型壓力容器、儲罐和工業管道需要堅固且無缺陷的焊接。在儲罐製造過程中,有兩種主要接縫將結構結合在一起:縱向接縫和環向接縫。由於這兩種接縫面臨不同的物理應力和對準需求,選擇合適的自動化設備對於車間效率和產品安全至關重要。
了解縱向接縫焊接機和環向接縫焊接機之間的差異,有助於工廠經理建立順暢的自動化生產線。在本指南中,我們將詳細說明這兩種系統的運作方式,以及整合它們如何創建完整的容器製造工作流程。
什麼是縱向接縫焊接?
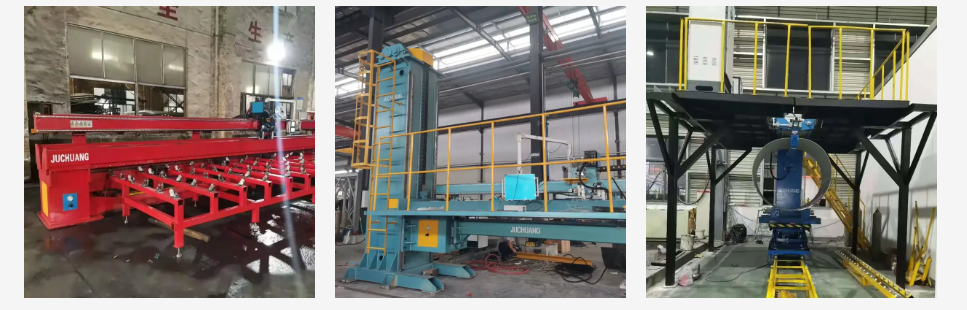
縱向接縫焊接連接捲曲金屬板的平整邊緣,以形成圓柱體或殼體。此直線接縫平行於儲罐或管道的中心軸線。
主要操作特點
-
平板對準:捲曲的金屬板平放在專用的夾緊床上。銅墊條和氣動夾指將金屬邊緣緊緊固定,以防止熱變形。
-
線性焊槍移動:精密馬達帶動焊接槍沿接縫直線移動,而儲罐殼體保持靜止。
-
內部和外部焊道:根據壁厚,操作員會焊接內部接縫、外部接縫或兩者皆焊接,以實現完全熔透。
主要挑戰
當容器內部承受壓力時,縱向接縫會承受最高的環向應力。因此,精確的邊緣對準、均勻的熱控制和零燒穿至關重要。專用的縱向接縫焊接機可提供精確的移動速度和穩定的弧長,以防止結構缺陷。
什麼是環向接縫焊接?
環向接縫焊接(通常稱為環縫或圓縫焊接)將兩個圓柱殼體端對端連接在一起,或將圓頂儲罐頭連接到捲曲的主體上。此圓形焊接完全環繞容器的圓周。
主要操作特點
-
焊槍固定位置:與直縫焊接不同,焊槍固定在頂部或重型立柱與吊臂上的一個位置。
-
工件旋轉:容器放置在馬達驅動的轉輪或傾斜定位器上,以穩定速度旋轉儲罐。
-
多道焊接:較厚的壓力容器壁需要多次連續焊道,例如根焊道、填充焊道和蓋面焊道,使用埋弧焊(SAW)或氣體保護金屬弧焊(GMAW)。
主要挑戰
旋轉期間保持恆定的表面速度至關重要。如果旋轉速度變化或容器在滾輪上偏移,焊道會變得不均勻。現代環向系統使用防偏移轉輪和雷射追蹤,以保持焊槍在接縫中心。
縱向與環向焊接系統的比較
為了選擇適合您車間佈局的機器,請查看以下主要操作差異:
| 特點 | 縱向接縫焊接 | 環向接縫焊接 |
| 接縫方向 | 沿圓柱體長度的直線 | 環繞儲罐直徑的360度圓 |
| 運動策略 | 焊槍沿固定軌道移動 | 儲罐在固定焊槍下旋轉 |
| 主要支撐硬體 | 夾緊心軸和銅墊條 | 轉輪、旋轉器和立柱/吊臂單元 |
| 主要應力類型 | 高內部環向應力 | 軸向和彎曲應力 |
選擇接縫焊接機器的關鍵因素
升級車間時,請記住以下核心參數:
-
材料類型和厚度:不鏽鋼、碳鋼和鋁在熱作用下的表現不同。較厚的板材需要高電流埋弧焊(SAW)或多道氣體保護金屬弧焊(GMAW),而薄板材適用TIG或等離子弧設置。
-
生產量:高產量儲罐線受益於全自動裝載系統、快速夾緊夾具和雙焊槍設置,以縮短週期時間。
-
零件尺寸:將縱向焊接機的梁長與最長的殼體部分匹配。同樣,確保您的轉輪能夠處理最大容器的總重量和直徑範圍。
整合兩種系統實現全線自動化
完整的縱向和環向焊接系統將兩種工藝整合到單一自動化工作流程中。整合系統使用同步滾輪、轉移車和中央PLC控制,而不是手動在車間之間移動重型儲罐殼體。
整合您的接縫焊接設備有明確的好處:
-
更高產量:自動夾緊和電動旋轉消除了手動設置延遲。
-
一致品質:均勻的移動速度確保乾淨的X光合格率,並最大限度地減少返工。
-
改善工作場所安全:重型起重機構安全處理大型殼體,降低車間操作員的手動勞動風險。
與巨創合作獲得自訂焊接解決方案
設置高產量儲罐生產線需要根據您的殼體直徑、材料厚度和工廠佈局量身定制的專用機器。現成設備通常無法有效處理複雜的容器形狀。
作為經驗豐富的自訂焊接機製造商和領先的中國焊接系統整合商,巨創 設計和建造完整的自動化焊接設置。從高精度縱向焊接機到重型環向旋轉器和接縫追蹤系統,巨創幫助工業製造商優化儲罐生產並提高焊接品質。
今天聯繫巨創,諮詢我們的工程團隊,並為您的儲罐和容器製造線找到合適的焊接系統。


